Artykuł sponsorowany
Czy linia pakująca poradzi sobie z biodegradowalnym materiałem i identyfikacją partii?
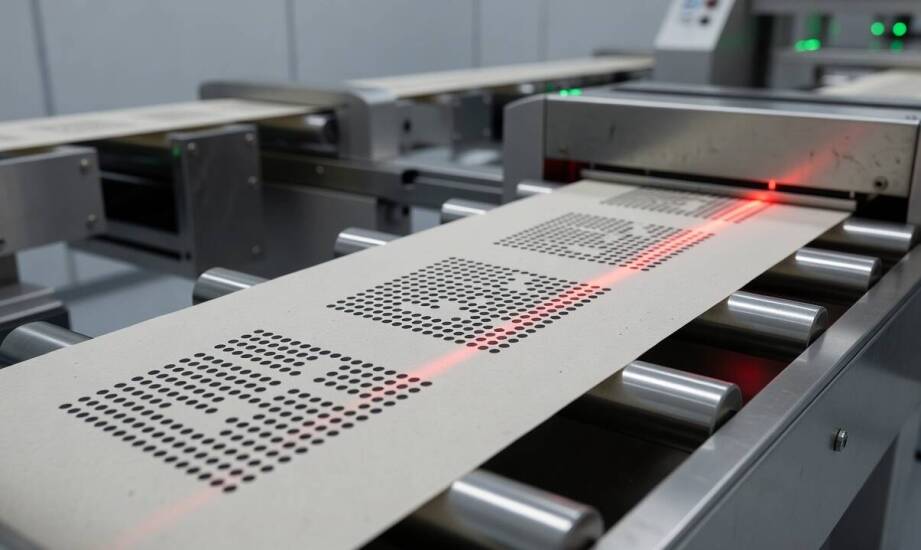
Decyzja o wdrożeniu biodegradowalnych materiałów opakowaniowych wymusza na zakładach produkcyjnych rewizję całego procesu konfekcjonowania. Zmiana podłoża na bardziej ekologiczne rodzi ryzyko utraty powtarzalności zgrzewania oraz zaburzenia identyfikacji poszczególnych partii towaru. Przedsiębiorstwa pakujące herbaty, zioła oraz sypkie produkty spożywcze muszą dokładnie zweryfikować, czy nowa folia zachowa pełną szczelność saszetek przy jednoczesnym utrzymaniu nominalnej wydajności linii. Materiały certyfikowane środowiskowo charakteryzują się odmiennymi właściwościami mechanicznymi w porównaniu do konwencjonalnych tworzyw sztucznych. Przejście na nowe rozwiązanie wymaga przeprowadzenia wieloetapowej diagnostyki sprzętowej.
Czy nowa folia zachowa szczelność podczas formowania?
Pierwszy etap analizy diagnostycznej dotyczy zachowania szczelności i powtarzalności wymiarów formowanego opakowania. Biodegradowalne bibuły filtracyjne, które spełniają rygorystyczną normę EN 13432, z powodzeniem funkcjonują w przemyśle spożywczym, jednak wymagają bardzo precyzyjnego sterowania układami termicznymi. Popularny poliaktyd (PLA) potrzebuje niższych temperatur zgrzewania, mieszczących się najczęściej w przedziale od 93 do 125°C. Jest to wartość znacznie odbiegająca od standardowych laminatów, co bezwzględnie wymusza rekalibrację szczęk grzejnych. Niewłaściwe sparametryzowanie układu skutkuje deformacją krawędzi lub powstawaniem mikroszczelin w gotowych saszetkach. Doświadczenia inżynierów z firmy MIFLEX-MASZ dowodzą, że odpowiednio sztywna i stabilna konstrukcja maszyny ułatwia płynne dostosowanie parametrów temperaturowych do nowych wymagań.
Kolejny techniczny aspekt to elastyczność i śliskość materiału, mierzona za pomocą współczynnika tarcia kinetycznego. Współczynnik tarcia dla zautomatyzowanych linii powinien wynosić od 0,20 do 0,30, aby skutecznie zapobiec blokowaniu się podawanej wstęgi. Zbyt niska wartość wywołuje poślizg folii na mechanizmach napędowych i rolkach prowadzących. Przekroczenie górnej granicy skutkuje z kolei zacinaniem, niekontrolowanym rozciąganiem oraz ostatecznym zrywaniem cienkiego surowca. Urządzenia konfekcjonujące muszą prowadzić wrażliwe podłoża kompostowalne płynnie, minimalizując przy tym liczbę odrzutów produkcyjnych.
Identyfikacja partii i procedury przezbrajania linii
Bezpieczeństwo towaru opiera się na weryfikacji trwałości nadruku na zmienionej powierzchni polimeru. Oznaczanie numerów partii i archiwizacja danych produkcyjnych wymagają zastosowania specjalistycznych tuszy o podwyższonej przyczepności. Branża opakowaniowa często znakuje tworzywa kompostowalne cyfrą 7 w charakterystycznym trójkącie. Kod recyklingu 7 wskazuje jedynie na niesklasyfikowany rodzaj żywicy i nie stanowi żadnego dowodu na to, że konkretny materiał nadaje się do kompostowania czy recyklingu w lokalnej infrastrukturze. Z punktu widzenia zakładowego systemu traceability kluczowe jest zapytanie diagnostyczne – w żargonie wdrożeniowym formułowane czasem jako 4 ask – sprawdzające bezpośrednio, czy kody nałożone na nowe podłoże nie ulegną zamazaniu podczas formowania saszetki.
Trzecie zagadnienie z obszaru wdrożeń wiąże się nierozerwalnie z logistyką wewnątrzzakładową oraz czasem operacyjnym. Przezbrojenie maszyn pod nowy materiał wymusza precyzyjną regulację naprężenia wstęgi, zmianę głównych profili temperaturowych oraz ponowną kalibrację systemów inspekcji wizyjnej. Brak ustandaryzowanych procedur przygotowania urządzenia prowadzi do trudnych do przewidzenia, długich przestojów produkcyjnych. Przeprowadzenie testów na krótkich seriach próbnych pozwala uniknąć chaosu na hali i minimalizuje ryzyko późniejszych reklamacji.
Ostatecznym potwierdzeniem gotowości całego układu do produkcji seryjnej jest rygorystyczna próba technologiczna przeprowadzana na docelowej maszynie. Wdrożone podłoże ekologiczne, system porcjowania produktu oraz moduł drukujący muszą współpracować bezbłędnie przy maksymalnym zakładanym tempie roboczym. Dopiero zintegrowany test produkcyjny uwiarygadnia stabilność procesu w rzeczywistych warunkach zakładu. Poprawna weryfikacja szczelności wszystkich zgrzewów, stabilności wymiarowej opakowań oraz czytelności kodów kreskowych na gotowych saszetkach gwarantuje, że migracja na nowy materiał zakończy się pełnym sukcesem operacyjnym.
Kategorie artykułów
Polecane artykuły

Z czego wynikają różnice w cenach za pobyt w ośrodkach leczenia alkoholizmu?
Jak wybrać biuro rachunkowe – najważniejsze kryteria i korzyści współpracy
Jakie innowacyjne podejścia stosują producenci pasz w zakresie żywienia chlewnej trzody?