Artykuł sponsorowany
Dlaczego baza pomiarowa decyduje o wyniku osiowania napędu
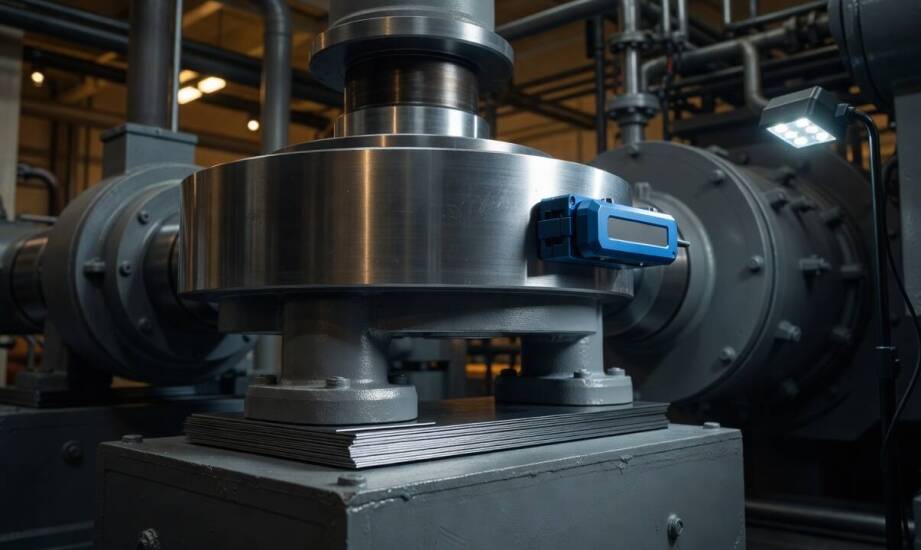
Nawet precyzyjny system laserowy nie skoryguje błędu ustawienia napędu morskiego, jeśli baza pomiarowa na elementach maszynowni pozostaje niestabilna lub uległa zdeformowaniu. Urządzenia optyczne mierzą wyłącznie względne położenie wałów i sprzęgieł względem precyzyjnie wybranych punktów odniesienia. Każde odchylenie tych miejsc od rzeczywistej geometrii układu przekłada się bezpośrednio na błędny odczyt. Powoduje to nieprawidłową korektę ułożenia ciężkich maszyn i naraża cały system na silne wibracje. Ostateczny wynik skomplikowanych prac stoczniowych uzależniony jest od wnikliwego i rygorystycznego przygotowania fundamentów pod urządzenia.
Wpływ geometrii i zanieczyszczeń na punkty odniesienia
W układach napędowych dużych statków oraz luksusowych jachtów punktami odniesienia są najczęściej rura sterowa, kołnierz przekładni lub powierzchnie łożysk nośnych. Geometria tych właśnie elementów wprost decyduje o finalnym wyniku pomiaru. Nadajnik lasera montuje się na jednej z płaszczyzn maszynowni, a detektor na drugiej, podczas gdy niewidoczna wiązka wyznacza linię odniesienia. Płaskość stalowych podstaw, równoległość powierzchni montażowych oraz prostoliniowość otworów łożyskowych wymagają absolutnej weryfikacji przed uruchomieniem jakiegokolwiek sprzętu. Odchylenia w tych obszarach sprawiają, że czujnik rejestruje zniekształconą bazę pomiarową, a nie faktyczną współosiowość całego układu.
Powłoki malarskie, stare warstwy korozji oraz tłuste osady ze smarów silnie zmieniają ułożenie powierzchni montażowych uchwytów. Nawet mikroskopijne zanieczyszczenia podnoszą lub obniżają punkt mocowania magnesów stosowanych w systemach optycznych. Zjawisko to przesuwa całą płaszczyznę pomiarową o ułamki milimetra, co w przypadku potężnych mechanizmów wystarcza do przekroczenia dopuszczalnych tolerancji. Przygotowanie przestrzeni roboczej obejmuje dokładne oczyszczenie powierzchni stóp maszyn i fundamentów z rdzy, a następnie mechaniczną kontrolę ich płaskości. Pominięcie tego kroku powoduje, że nowoczesny system dwuosiowy zwraca wartości całkowicie oderwane od realnego stanu mechaniki jednostki.
Konieczność weryfikacji osi po pracach stoczniowych
Intensywne spawanie konstrukcji stalowych, montaż nowych urządzeń pokładowych czy standardowa regulacja podpór łożyskowych powodują utratę aktualności wcześniejszych punktów bazowych. Wprowadzone w materiał ciepło spawalnicze wywołuje naturalne skurcze oraz zauważalne odkształcenia kątowe. Dodatkowo osiadanie fundamentów po przeniesieniu wysokich obciążeń zmienia ostateczne położenie kluczowych maszyn w kadłubie. Weryfikację geometrii po takich modyfikacjach należy rozpocząć od nowa, zamiast bezrefleksyjnie polegać na starszych współrzędnych zapisanych w dokumentacji. Prawidłowa kontrola po zmianach konstrukcyjnych uwzględnia sprawdzenie zjawiska miękkiej stopy i ponowny odczyt geometrii statku przed wykonaniem finalnych regulacji śrub.
Kontrola położenia wałów i przekładni w nowoczesnej stoczni stanowi istotny etap łączący pomiary z szeroko pojętym serwisem mechanicznym. Dopiero po zatwierdzeniu bazy i wykonaniu fizycznej korekty sprzęgieł można przystąpić do bezpiecznego montażu instalacji hydraulicznych lub paliwowych. W tego rodzaju specjalistyczne procedury na terenie Gdańska wpisuje się firma Brokos Service, realizująca skomplikowane prace mechaniczno-ślusarskie oraz monterskie w jednostkach pływających. Przedsiębiorstwo to od 1991 roku obsługuje lokalny przemysł stoczniowy, wspierając technicznie budowę i wielomiesięczne remonty luksusowych jachtów motorowych.
Stabilna baza fundamentem bezpiecznej eksploatacji
Ostateczny wynik prac w ciasnej maszynowni zależy w równej mierze od zaawansowanego sprzętu, co od stabilnego fundamentu i zachowania właściwej kolejności zadań inżynieryjnych. Rygorystyczna weryfikacja geometrii po każdej większej zmianie konstrukcyjnej chroni wrażliwe mechanizmy przed przedwczesnym zużyciem materiału. Poprawnie wykonane osiowanie laserowe napędu morskiego wymaga zachowania najwyższych standardów czystości wszystkich punktów mocowania. Spełnienie tych technicznych wymogów gwarantuje równomierne rozłożenie obciążeń na łożyskach i redukcję wibracji, co przekłada się bezpośrednio na długą i bezawaryjną eksploatację statku na pełnym morzu.
Kategorie artykułów
Polecane artykuły

Z czego wynikają różnice w cenach za pobyt w ośrodkach leczenia alkoholizmu?
Jak wybrać biuro rachunkowe – najważniejsze kryteria i korzyści współpracy
Jakie innowacyjne podejścia stosują producenci pasz w zakresie żywienia chlewnej trzody?