Artykuł sponsorowany
Kiedy spiek kwarcowy wytrzyma fronty i blaty w meblach dla obiektów publicznych
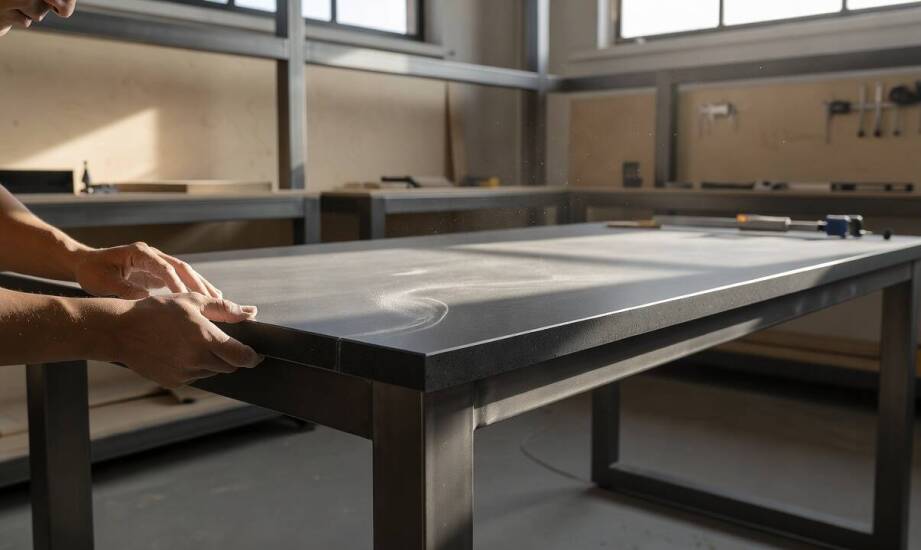
W produkcji mebli dla obiektów publicznych atrakcyjny wygląd materiałów wykończeniowych musi wytrzymać zderzenie z wymogami seryjnej wytwórczości. Powtarzalne obciążenia mechaniczne, ciągły ruch użytkowników oraz konieczność regularnego czyszczenia chemicznego weryfikują trwałość frontów i blatów szybciej niż standardowe użytkowanie domowe. W przestrzeniach komercyjnych, takich jak biurowce, hotele czy restauracje, to twarde parametry techniczne decydują o ostatecznej przydatności estetycznych powierzchni. Osiągnięcie kompromisu między wizją architekta a rygorystycznymi wymogami eksploatacji wymaga gruntownego sprawdzenia specyfikacji.
Weryfikacja parametrów przed zatwierdzeniem projektu
Grubość płyty, format, stabilność wymiarowa oraz rodzaj wykończenia to właściwości badane jeszcze przed rozrysowaniem detali mebli komercyjnych. Dokładne specyfikacje, w tym dostępne grubości, maksymalne wymiary i zasady montażu, zależą bezpośrednio od producenta i wybranej kolekcji. Zazwyczaj nowoczesne materiały okładzinowe występują w przedziale od 3 do 20 mm. Na blaty robocze i lady recepcyjne wybiera się warianty 12 mm lub 20 mm, aby zapewnić konstrukcji wymaganą sztywność i odporność na nacisk. Największe formaty płyt osiągają wymiary 320 × 160 cm, co ułatwia projektowanie rozległych płaszczyzn przy jednoczesnym zminimalizowaniu liczby łączeń narażonych na wnikanie brudu.
Stabilność wymiarowa cienkich okładzin wynika z procesu wypalania w temperaturach przekraczających 1200°C. Pozwala to uzyskać strukturę o znikomej nasiąkliwości, spadającej poniżej 0,1%. Takie parametry fizykochemiczne chronią powierzchnię przed pęcznieniem i odkształcaniem pod wpływem rozlanych płynów czy zmian temperatury. Sposób wykończenia zewnętrznej warstwy warunkuje z kolei codzienną eksploatację. Powierzchnie matowe i delikatnie fakturowane znacznie lepiej ukrywają drobne rysy powstające podczas wieloletniego użytkowania w obiektach użyteczności publicznej.
Zasady obróbki i montażu w seryjnej produkcji mebli
Właściwości fizyczne twardych płyt narzucają reżim obróbczy podczas cięcia, wykańczania krawędzi oraz transportu formatek. Przecinanie wykonuje się specjalistycznymi tarczami diamentowymi w osłonie wodnej. Proces ten często poprzedza wykonanie nacięć uwalniających skumulowane naprężenia wewnętrzne materiału. Wycięcia pod zlewozmywaki, kasy czy terminale muszą posiadać zaokrąglone naroża o promieniu minimum 5 mm, podczas gdy odkryte krawędzie wymagają fazowania, co zabezpiecza je przed przypadkowymi uszczerbieniami.
Dystrybutorzy branżowi, w tym wielkopolski Laminart, zaopatrują firmy stolarskie w zaawansowane materiały dekoracyjne. Wykorzystywany w takich realizacjach spiek kwarcowy narzuca jednak konieczność stosowania się do restrykcyjnych procedur instalacyjnych. Gotowe formatki przewozi się wyłącznie w pozycji pionowej na stojakach typu A-frame, wykorzystując do przenoszenia systemy podciśnieniowe.
Trwałe połączenie cienkiej płyty z korpusem mebla wymaga idealnie równego, sztywnego podkładu roboczego. Wykorzystuje się tu kleje klasy C2TE S1 lub S2 nanoszone metodą podwójnego smarowania, która gwarantuje brak pustych przestrzeni powietrznych osłabiających konstrukcję. Przy projektowaniu wysp i lad obsługowych przestrzega się reguły, według której nawis blatu nie przekracza 200 mm lub jednej trzeciej długości części w pełni podpartej. Wszelkie styki z innymi materiałami zabezpiecza się elastycznym silikonem wypełniającym dwumilimetrowe szczeliny dylatacyjne.
Zróżnicowanie obciążeń pionowych i poziomych
Wymagania wytrzymałościowe zmieniają się diametralnie w zależności od orientacji przestrzennej elementu. Pionowe fronty szafek i okładziny ścienne nie przenoszą obciążeń użytkowych, dlatego w ich przypadku doskonale sprawdzają się lekkie płyty o grubości od 3,5 do 6,5 mm, często wzmacniane siatką z włókna szklanego. Kluczowe jest tu trwałe zespolenie cienkiego materiału z bazą z płyty meblowej, co zapobiega pęknięciom podczas dynamicznego zamykania drzwi i szuflad.
Powierzchnie poziome, czyli blaty robocze i stoły, znoszą uderzenia naczyń, tacek i sprzętu biurowego. Wymusza to zastosowanie znacznie grubszych przekrojów wynoszących od 12 do 20 mm. Nawet najgrubsze płyty muszą opierać się na solidnym stelażu szafek seryjnych lub na dedykowanej konstrukcji stalowej w przypadku mebli o nietypowej rozpiętości.
Błędy w specyfikacji oraz projektowanie niezgodne z naturą materiału to główne przyczyny pęknięć okładzin w miejscach publicznych. Ostra geometria detali, zbyt wąskie pasy materiału przy wycięciach technologicznych czy brak wzmocnień pod nawisami błyskawicznie mszczą się w warunkach intensywnego ruchu. Niewłaściwie przygotowane, wiotkie podłoże skupia naprężenia prowadzące do destrukcji powierzchni. Dobór odpowiednich rozwiązań materiałowych do seryjnych mebli komercyjnych opiera się w pierwszej kolejności na analizie obciążeń i funkcji konkretnej płaszczyzny. Dopasowanie wizualne do koncepcji architektonicznej następuje dopiero po spełnieniu wszystkich rygorystycznych założeń wytrzymałościowych.
Kategorie artykułów
Polecane artykuły

Z czego wynikają różnice w cenach za pobyt w ośrodkach leczenia alkoholizmu?
Jak wybrać biuro rachunkowe – najważniejsze kryteria i korzyści współpracy
Jakie innowacyjne podejścia stosują producenci pasz w zakresie żywienia chlewnej trzody?